從構想到可生產項目

解決方案

Gold Printing不取代客戶的原創設計。我們從文件、規格、材料、打樣、生產、品質、運輸及合規角度,把已形成的構想變成可報價、可打樣、可生產、可交付的印刷項目。

以下八個欄目組成完整方案,可連續瀏覽,也可從上方標籤直接進入。

印刷方案

01
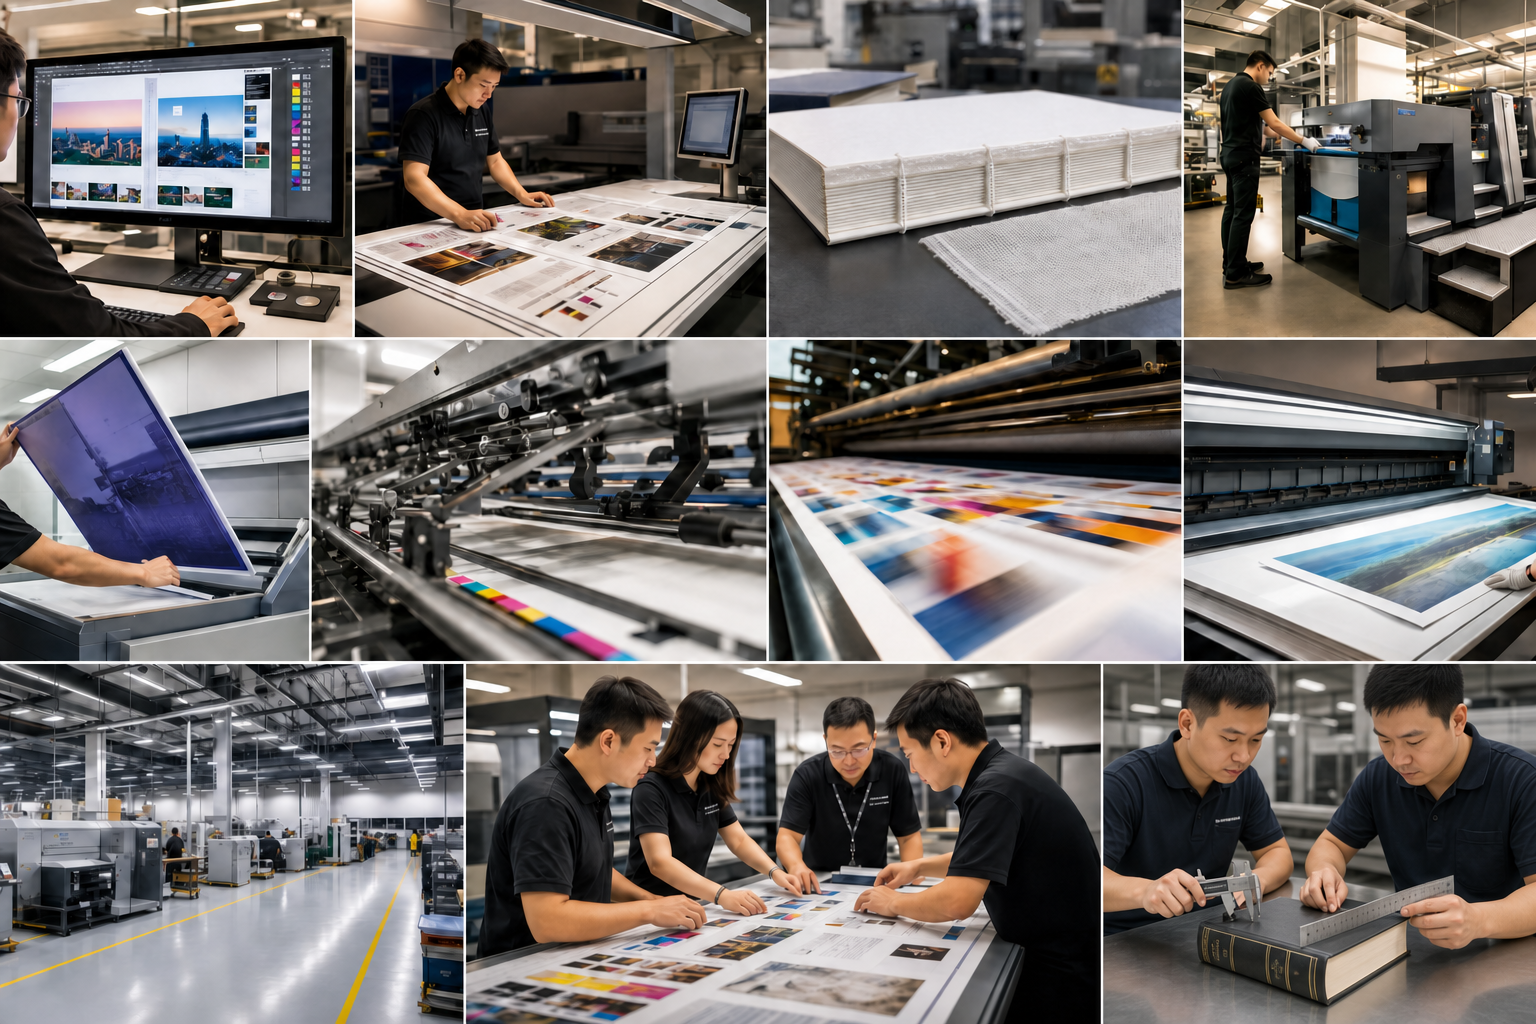
項目團隊核對產品需求與印刷條件

項目定義

先確認產品要解決甚麼問題,再決定規格、材料與生產方式。

  • 需求範圍:產品類型、使用場景、數量、預算、目的市場、交期與交付地點。
  • 關鍵條件:閱讀或使用方式、保存時間、品質重點、法規要求與可接受的調整範圍。
  • 輸出結果:形成清楚的項目需求表,作為後續方案、打樣、報價與排期依據。
02
印刷項目結構白樣與樣品確認

規格方案

把需求轉成可比較的產品規格,避免只憑單一材料或外觀決定。

  • 方案內容:成品尺寸、頁數或盒型、紙張或板材、印刷、裝訂、表面工藝與包裝方式。
  • 比較依據:外觀、耐用性、保存要求、使用方式、成本、運輸及目的市場要求。
  • 輸出結果:列出建議方案、可選方案及差異,讓客戶在打樣前完成方向確認。
03
項目團隊在生產車間協同確認生產路徑

樣品確認

用合適的樣品確認結構、材料、色彩與工藝,不讓批量生產代替打樣。

  • 樣品類型:紙樣、白樣、數碼樣、合同樣、工藝樣或完整成品樣,按項目風險選擇。
  • 確認內容:版本、尺寸、結構、材料、色彩、工藝位置、功能及批准人。
  • 輸出結果:形成可追蹤的批准樣與修改記錄,作為生產及驗收基準。
04
裝訂成品進入品質檢查與交付準備

生產規劃

按已確認的規格與樣品安排材料、機台、工序、品質節點和交期。

  • 路徑設計:核對開本利用率、設備幅面、材料損耗、工序先後、裝訂及裝配工時。
  • 品質節點:設定來料、首件、色彩、套準、裝訂、結構、成品與包裝的確認要求。
  • 輸出結果:形成生產流程、責任節點、排期與報價,不以取消必要檢查換取低價。
05
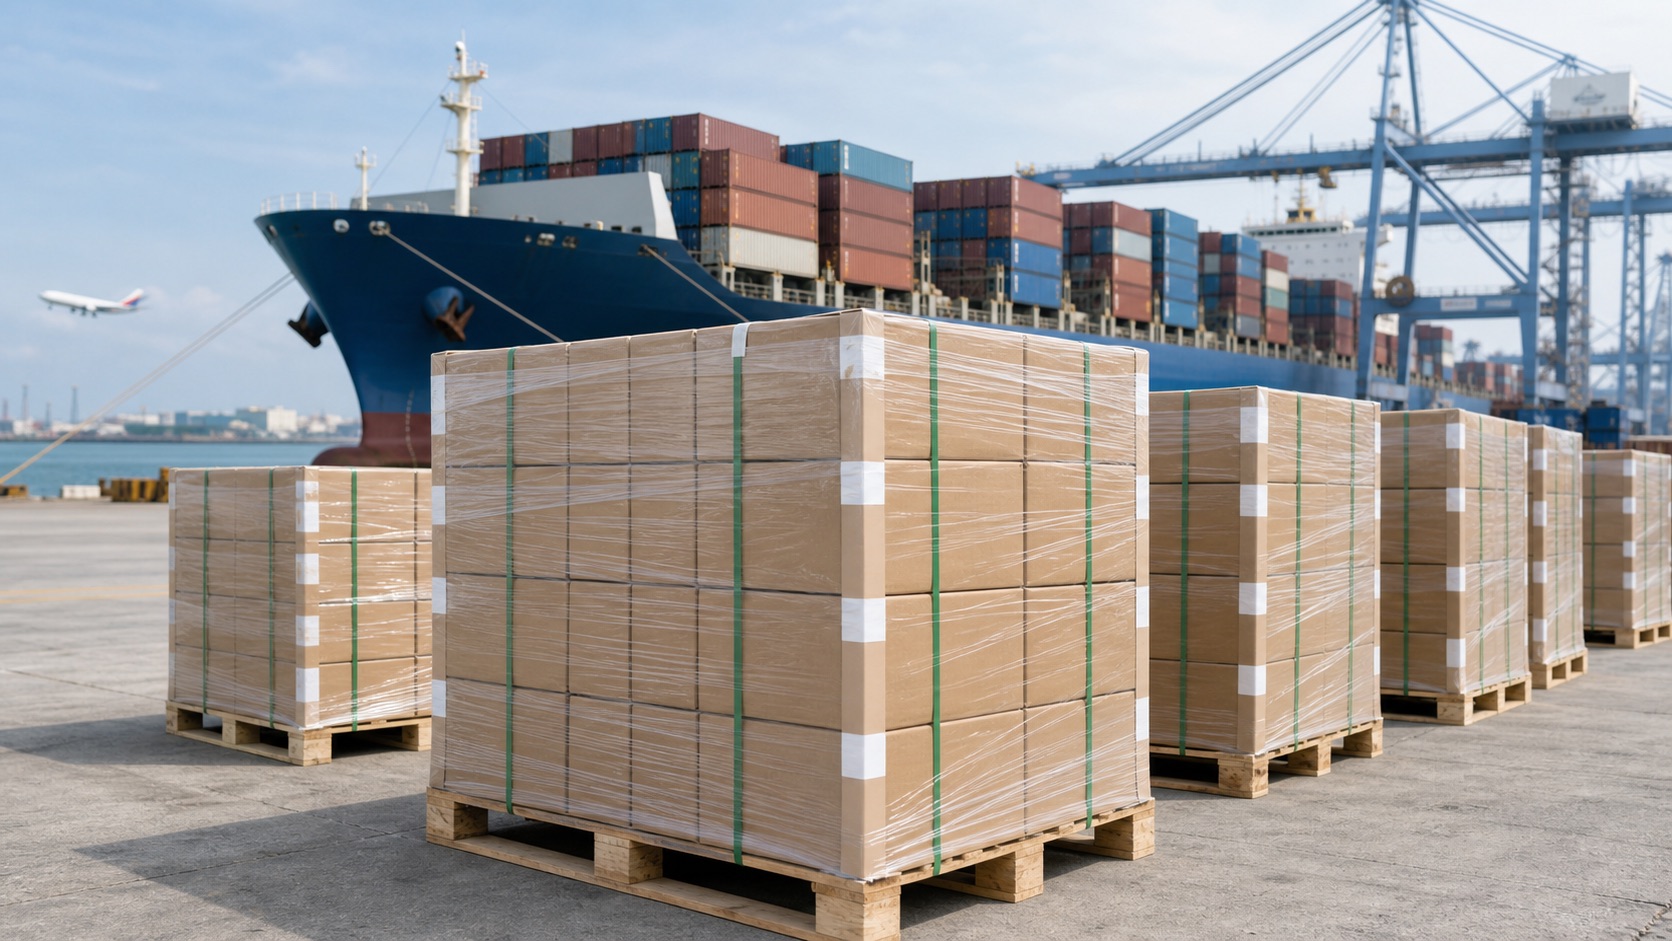
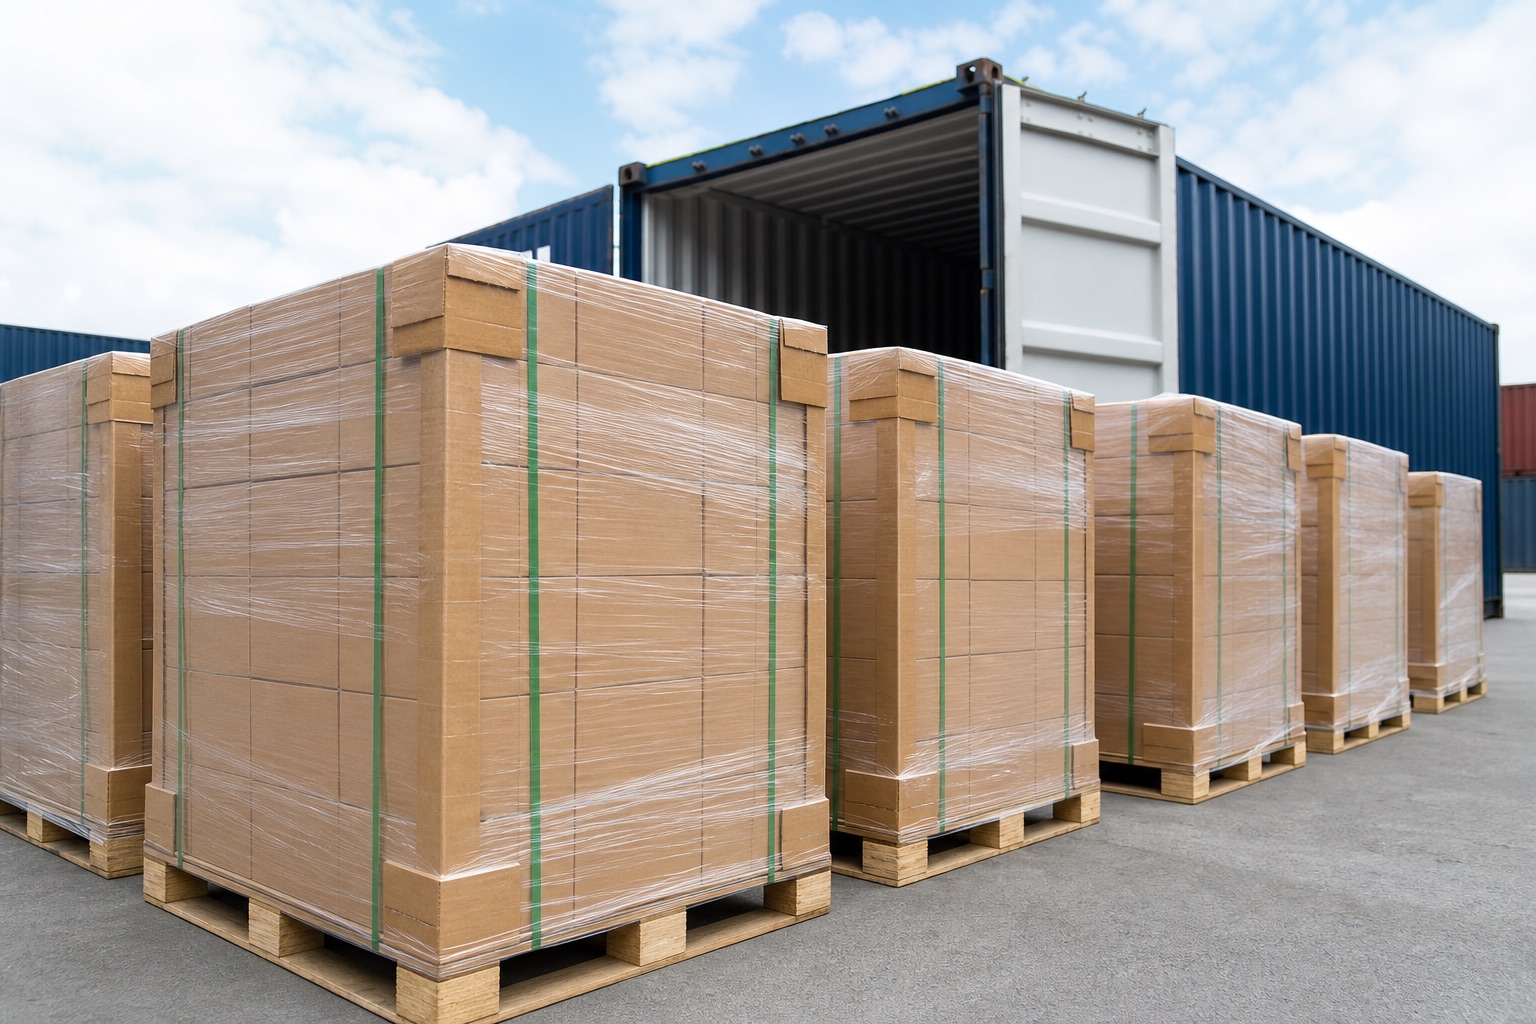
成品裝箱、托盤保護與國際運輸

交付規劃

從項目開始倒推到貨日期,把生產完成、裝箱、出口與實際收貨分開管理。

  • 交付條件:目的地、時限、箱嘜、托盤、清關、分批、多地址與收貨方式。
  • 路線比較:按體積、重量、交期和風險比較海運、空運、快遞或組合交付。
  • 輸出結果:形成裝箱資料、運輸節點、單據要求與到貨驗收方法。

快速方案

01
緊急項目的印前文件適配檢查

加急評估

先判斷項目是否具備加急條件,避免用不可能的交期換取高風險生產。

  • 評估條件:產品類型、數量、結構、材料庫存、工藝、文件狀態、目的地與最晚到貨日。
  • 判斷結果:分為可加急、需調整規格或需常規排期,並說明主要限制。
02
紙張、色彩與關鍵規格確認

條件鎖定

加急項目不能邊生產邊改變關鍵條件,開工前必須鎖定規格與責任。

  • 鎖定內容:尺寸、頁數或盒型、數量、材料、裝訂、工藝、包裝與交付方式。
  • 變更規則:任何修改先評估對材料、成本、樣品、排期與已完成工序的影響。
03
印前、打樣與生產並行準備

並行排期

規格與責任鎖定後,讓可同步的工作並行,縮短等待而不是刪減工序。

  • 並行內容:材料核實、必要打樣、機台與裝訂排期、包裝準備及物流詢價。
  • 控制條件:每條工作線均有負責人、截止時間與前置條件,未確認項不得越過品質節點。
04
快速項目仍保留成品品質檢查

必要質檢

加急只縮短等待與溝通,不取消決定成品是否合格的檢查。

  • 必留節點:必要樣品、上機首件、關鍵工藝確認、成品抽檢及裝箱核對。
  • 快速確認:使用帶版本號的PDF、照片、影片或實物樣記錄批准,避免口頭修改失控。
05
成品包裝與物流路線提前規劃

物流倒排

由最晚到貨日反推生產完成、裝箱、訂艙與清關時間,避免只承諾出廠日期。

  • 提前核對:目的地、收貨時段、清關條件、箱數、重量、體積、托盤及分批要求。
  • 路線選擇:比較空運、快遞、海運或組合交付的時間、成本與風險,保留必要緩衝。
06
項目團隊共同核對排期與風險

交期確認

最終交期由印前、採購、生產、品質與物流共同確認,不由網頁自動承諾。

  • 確認依據:文件狀態、材料到位、樣品批准、當時產能、工藝工時、檢驗與運輸班次。
  • 輸出結果:形成可追蹤時間表,列出客戶確認點、工廠節點、交付節點與異常升級方式。

印前支持

集中處理文件標準、印前檢查與實用工具。

印前檢查、拼版、裝訂結構與品質檢測
印前文件檢查
01

印前檢查

檢查出血、安全邊、圖片解析度、字體、頁序、專色和刀模。

拼版與頁序
02

拼版頁序

按裝訂方式核對拼版、折手、頁序與成品方向。

深藍工作服品質人員核對書樣、書脊結構與印刷樣張
03

裝訂確認

開機前確認裝訂結構、材料、頁數與成品規格。

文件標準

常用設計文件完成,輸出設定先按以下四類格式,再逐項核對尺寸、頁序、色彩、專色及製版要求。

設計文件設定

以下為常用交付方式;正式生產仍以項目預檢結果及雙方確認版本為準。

01
InDesign 排版
  • 按成品尺寸建立頁面,四邊預留3 mm出血。
  • 打包字體、連結圖片、INDD及IDML文件。
  • 內文以單頁排列,不自行拼印刷大版。
02
印刷 PDF
  • 優先使用PDF/X-4或雙方確認的PDF/X標準。
  • 嵌入字體,保留出血、裁切及頁面尺寸資訊。
  • 封面、內文、插頁與工藝文件分開命名。
03
Illustrator 向量
  • 刀模、燙箔、局部UV及凹凸工藝獨立分層。
  • 連結圖片完整,專色名稱保持唯一。
  • 刀模按1:1比例,清楚標示成品及出血範圍。
04
Photoshop 圖像
  • 圖片按最終尺寸建議達到300 ppi。
  • 彩印以CMYK為基礎,RGB轉換後校色。
  • PSD或TIFF保留必要圖層及色彩資訊。

生產文件檢查

深藍工作服印前人員核對書刊版式與預檢資料
01

文件檢查

優先提供 PDF/X-4 或雙方確認的 PDF/X 標準。提交 InDesign 原檔時,同步打包字體、連結圖片、IDML、報告及印刷 PDF。
目前支援 InDesign 2026(21.x)。內文通常按單頁輸出,不自行拼大版;PDF字體須嵌入,頁面尺寸、裁切與出血設定須完整。

檔名與版本號保持唯一,正式文件、修訂文件與參考資料分開存放。

所有連結圖片須可用;提交原檔時一併提供合法字體或按要求轉曲。

封面、內文、插頁、刀模與工藝文件分開命名,避免生產時誤用。

收到文件後先形成預檢結果,需修正項目經確認後才進入打樣。

Word、PowerPoint及一般辦公文件可作內容或版式參考,但不直接視為可印刷檔;正式生產前須完成轉檔、校對與版面確認。

帶有裁切線、色標與出血標記的印刷樣張
02

尺寸出血

常規成品四邊各留 3 mm 出血,重要文字與標誌距裁切線至少 3–5 mm,避免裁切後出現白邊或內容過近。
精裝書槽位、書脊、折口、拉頁及盒型須依確認的結構圖另定;刀模比例保持 1:1。

圖片有效解析度按最終使用尺寸核對,常規彩色圖片建議達到 300 ppi。

折線、孔位、窗口及重要圖文安全區須在結構圖中清楚標示。

書脊寬度依紙張、頁數與裝訂方式計算,不直接沿用舊項目尺寸。

特殊裁切、圓角及異形結構須附1:1刀模與成品方向說明。

圖片按最終尺寸建議達到 300 ppi;不得用網頁縮圖、截圖或缺圖代替原圖。

印前人員核對拼版、頁序與折手樣
03

拼版頁序

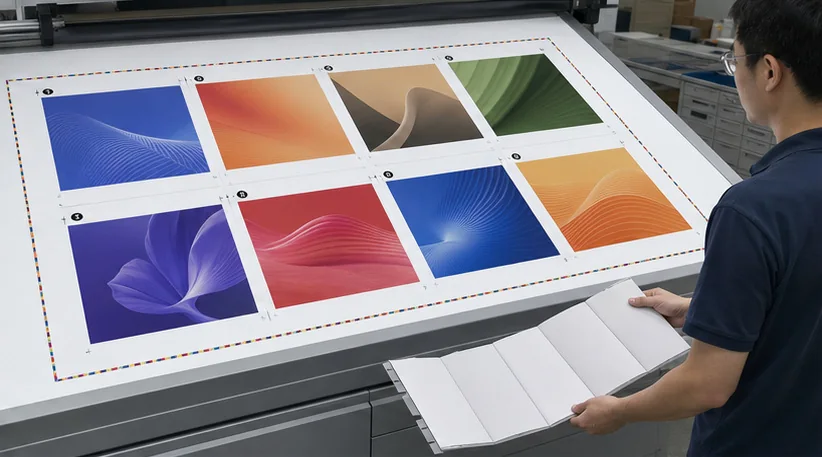
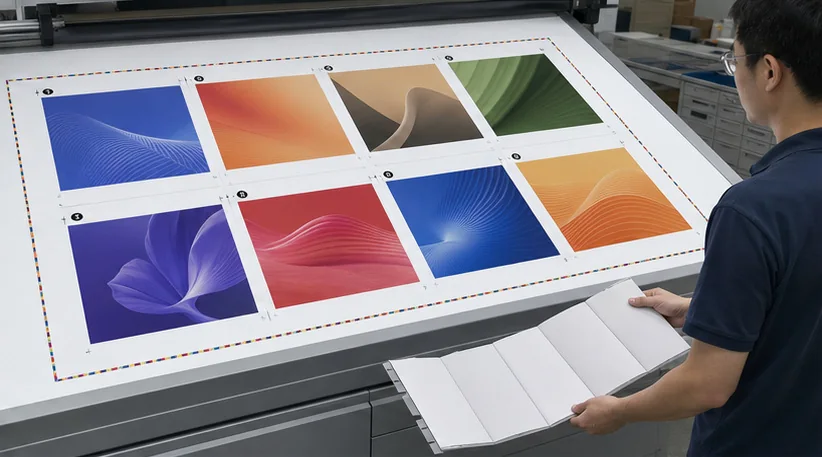
內文頁數、空白頁、跨頁圖、拉頁與封面分檔清楚;按裝訂方式核對拼版、折手、頁序及成品方向。
閱讀跨頁不等同生產拼版。客戶文件不需自行加入印刷機標記,也不應把閱讀跨頁誤作大版輸出。

空白頁須納入總頁數,封面、內文、插頁及拉頁使用清楚的獨立檔名。

跨頁主體避開書脊吃位,重要圖文須按裝訂方式預留安全距離。

左右頁、閱讀方向及章節起始位置須與最終裝訂方向保持一致。

折手樣或白樣確認後,再鎖定正式拼版與生產頁序。

預檢完成後以版本號鎖定生產 PDF,避免修訂檔、舊檔及正式檔混用。

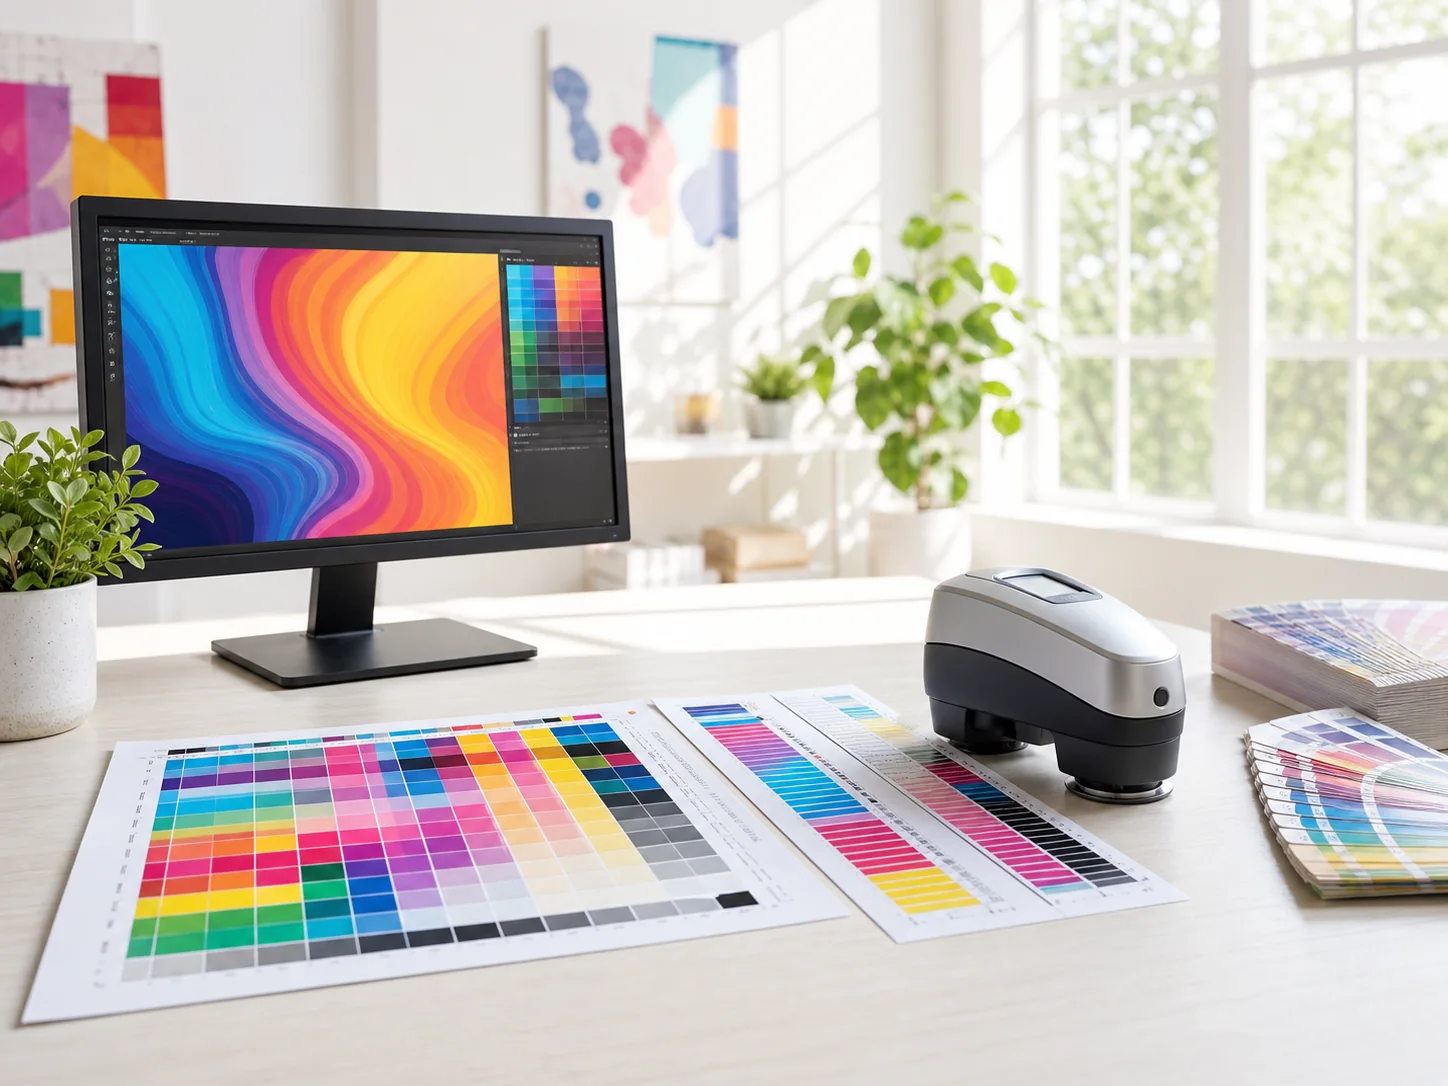
色譜、測色設備與CMYK色彩管理
04

色彩管理

彩色印刷以 CMYK 為基礎;RGB、透明、疊印、圖片色彩空間與總墨量須在打樣前核實。
PSD/TIFF 應保留必要圖層與色彩資訊。只改低解析度數值,不能增加真實細節。

品牌色須提供可核對的色號、樣張或已確認的色彩參考。

黑色文字、四色黑、灰平衡與深色大面積印刷須按用途分別設定。

透明效果、疊印與漸變須在輸出前預覽,避免轉檔後產生色差或缺失。

重要圖片使用一致的色彩描述文件,打樣與印刷沿用同一確認基準。

重要色彩按數碼樣、合約樣或雙方確認的標準執行;屏幕不能替代印刷樣。

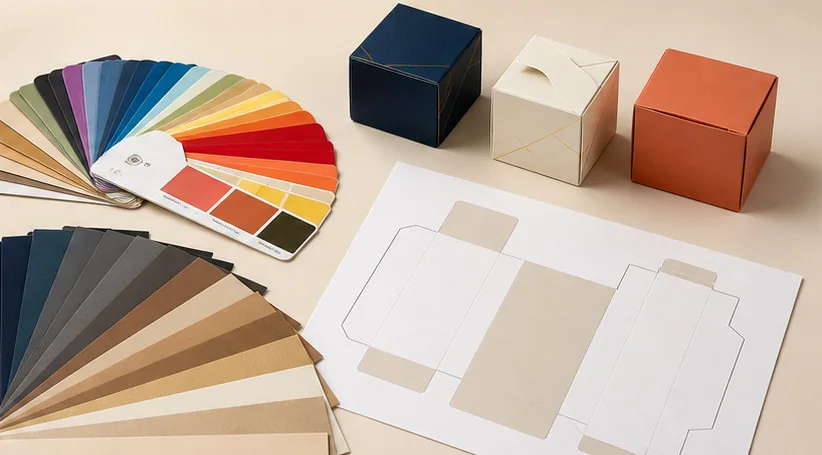
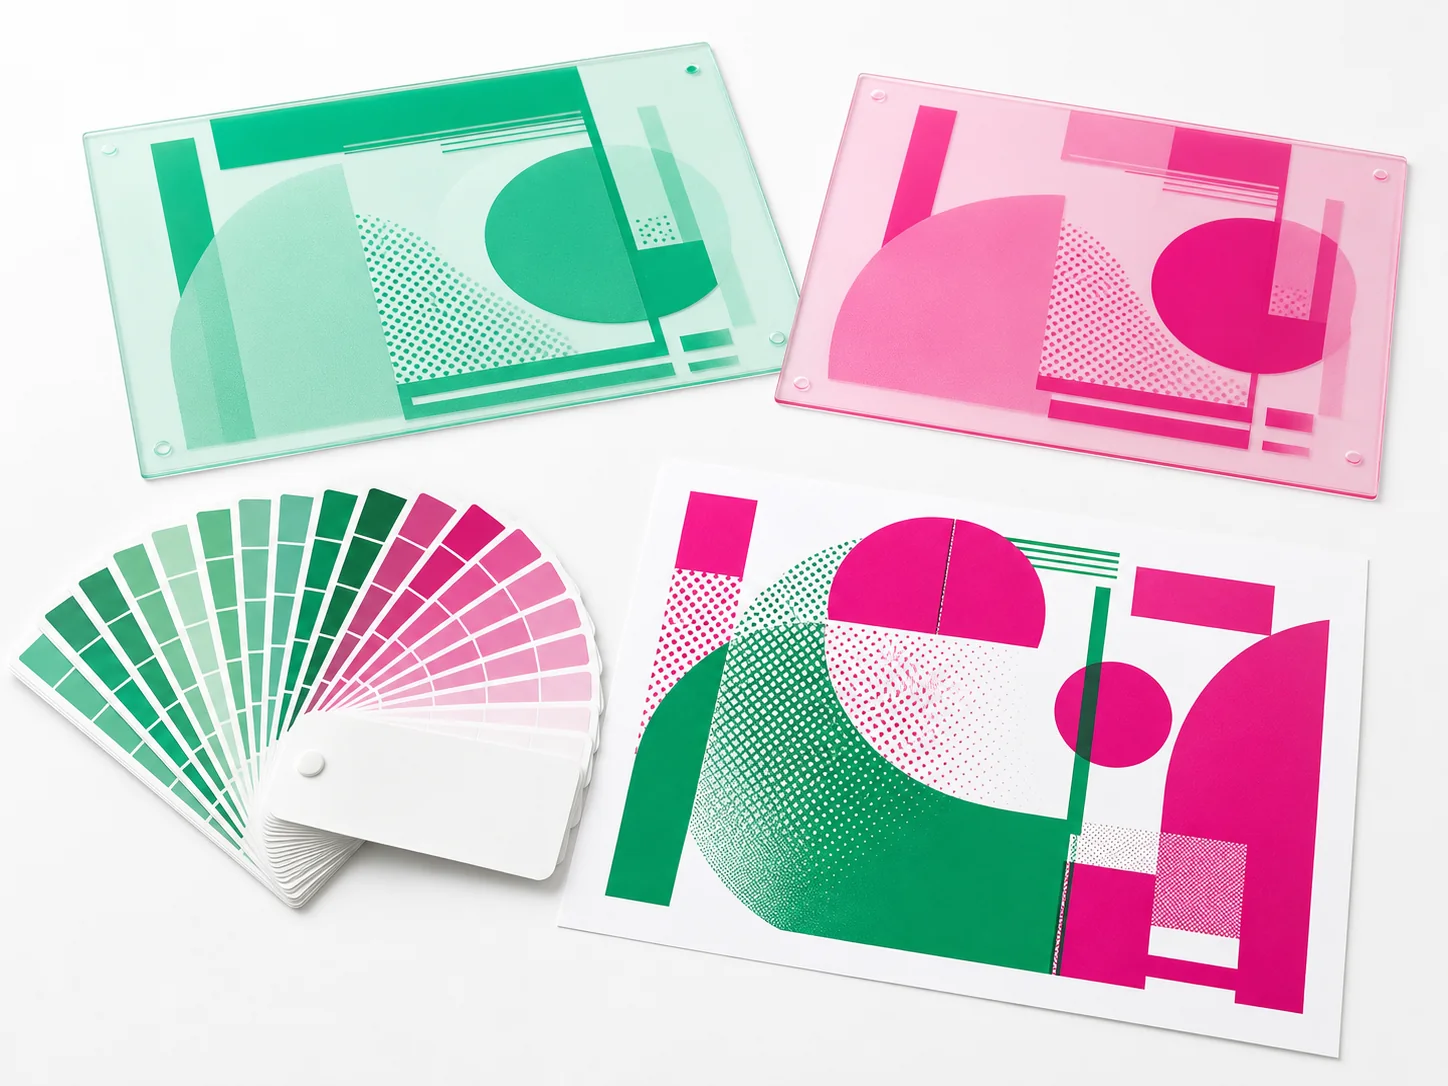
專色色樣、色卡與印刷效果核對
05

專色打樣

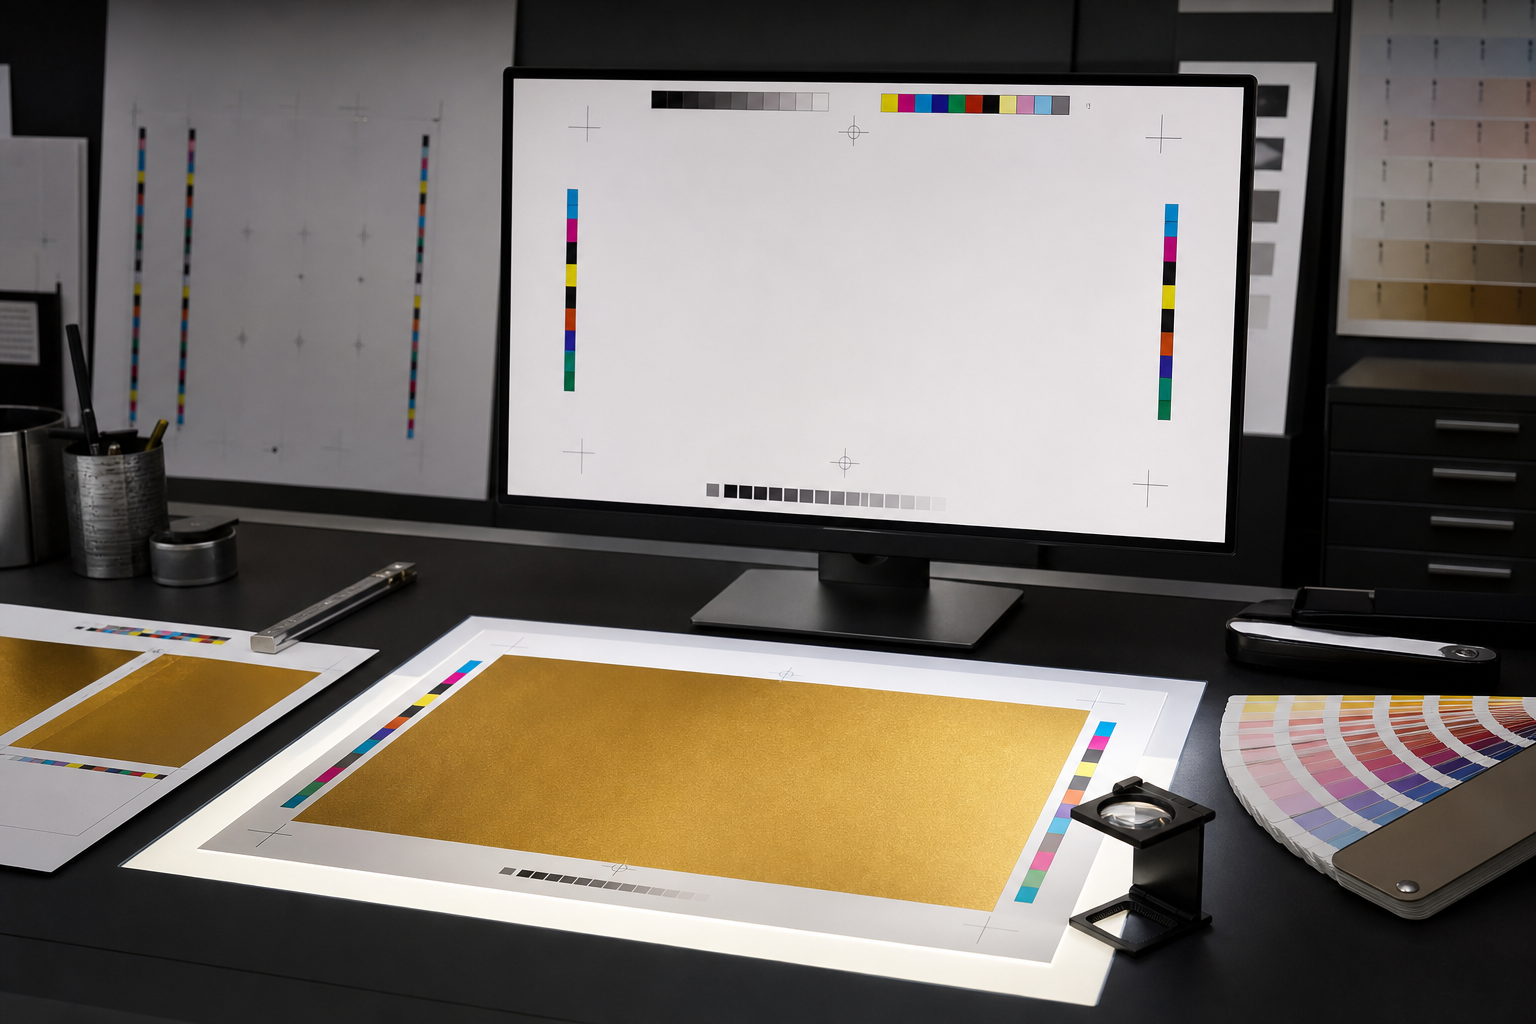
品牌色、金銀墨及專色使用統一的 Pantone 名稱;樣張、色卡、紙張與表面處理須一起確認。
專色、白墨、燙金、局部 UV及壓凹凸使用獨立圖層與清楚命名,避免與成品圖混成單一點陣圖。

專色物件須保持一致名稱,避免同一顏色在文件中出現多個不同色版。

紙張底色、覆膜與上光會改變視覺效果,須連同工藝樣一起確認。

金銀墨、白墨及螢光色須按實際材料與印刷條件另行打樣。

批量生產以確認樣為準,屏幕色與未校準打印稿不能替代正式色樣。

不同紙張、覆膜和上光會改變視覺效果;正式生產以確認樣與書面標準為準。

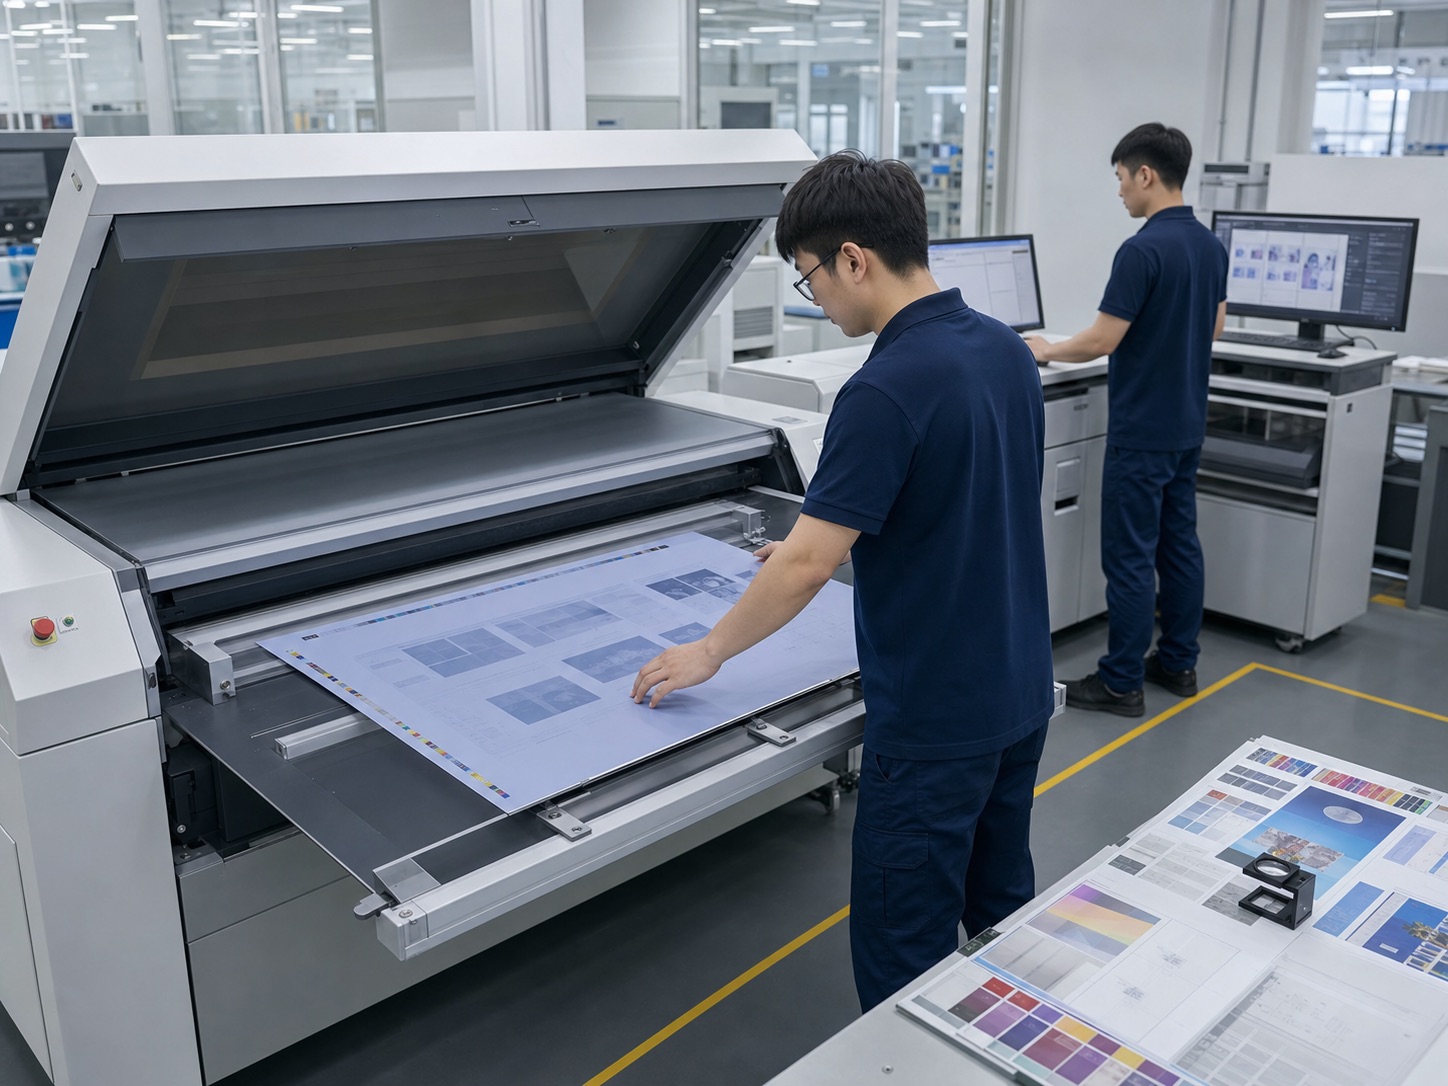
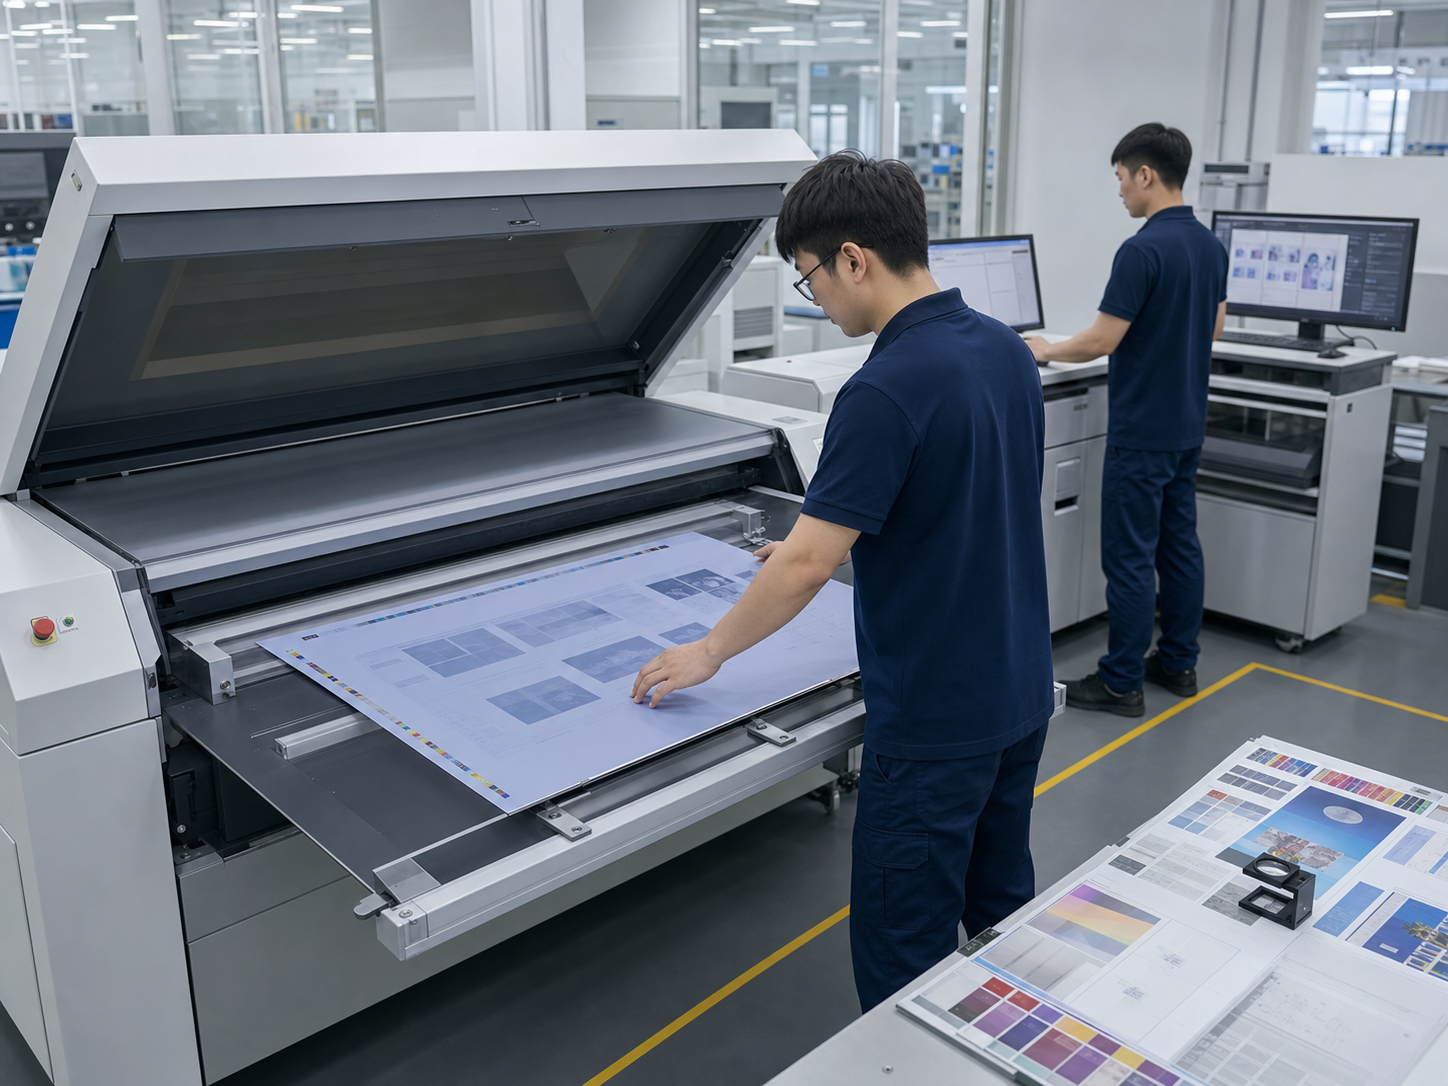
深藍工作服印前人員進行CTP製版輸出
06

製版輸出

文件接收、預檢報告、修正確認與樣稿鎖定完成後,才進入製版及正式生產。

AI/PDF 適合刀模、燙金、局部 UV、壓凹凸及包裝結構;成品圖、刀模線與工藝須分層並清楚命名。

製版前再次核對版面尺寸、拼版方向、色序、專色版與工藝版數量。

最終輸出只使用已確認版本,舊檔與修訂檔不得混入正式生產資料。

CTP輸出前核對網點、套準、印版方向及每一色版內容。

製版完成後保留對應版本記錄,便於後續生產核對與問題追蹤。

InDesign 版本持續更新。提交原生排版檔時,同步提供 IDML、打包資料夾及印刷 PDF;開案時再次確認可接收版本與輸出設定。

實用工具

提供尺寸、紙張、書脊與數據換算,協助快速核對生產資料。

書刊成品尺寸與開本換算

尺寸換算

1英寸= 25.4毫米
A4:210 × 297毫米=8.27 × 11.69英寸
實用說明
  • 報價尺寸統一寫成寬×高×厚,並註明毫米或英寸。
  • 正式生產仍以確認刀模、白樣或結構文件為準。
尺寸原則所有公式只作前期核對;正式生產以確認刀模、白樣或結構文件為準。
紙張克重厚度與用途選擇

紙張換算

Text紙磅重 × 1.48≈ gsmCover紙磅重 × 2.708≈ gsm
輸入磅重後查看參考gsm
實用說明
  • 磅重換算受美制基準尺寸影響,Text與Cover不能使用同一倍數。
  • 相同gsm的銅版紙、書紙、輕型紙及特種紙,厚度、挺度與手感可能不同。
  • 書脊、盒型和郵寄重量應使用實際紙樣厚度、鬆厚度及供應商數據核對。
  • 兒童書、食品接觸、宗教典籍及長期保存出版物還要核對材料與目的市場要求。
重要提示換算值只供選紙與前期估算,不可代替實際紙樣、克重及厚度檢測。
精裝書結構、厚度與書脊計算示意

書脊計算

書芯厚度≈ 頁數 ÷ 2 × 單張紙厚度
輸入頁數與實測紙厚
實用說明
  • 先確認總頁數是否包含前言、目錄、插頁及空白頁;書刊頁數通常按偶數或書帖規則安排。
  • 膠裝、PUR、鎖線膠裝及精裝的壓實狀態不同,書脊不能只靠頁數估算。
  • 精裝還需核對環襯、紗布、背紙、堵頭布、書殼與圓脊成型的影響。
  • 書脊文字與燙金位置須在最終白樣或實際紙張厚度確認後鎖定。
生產確認前期公式用於版面準備;正式書脊寬度以實紙白樣或生產樣為準。